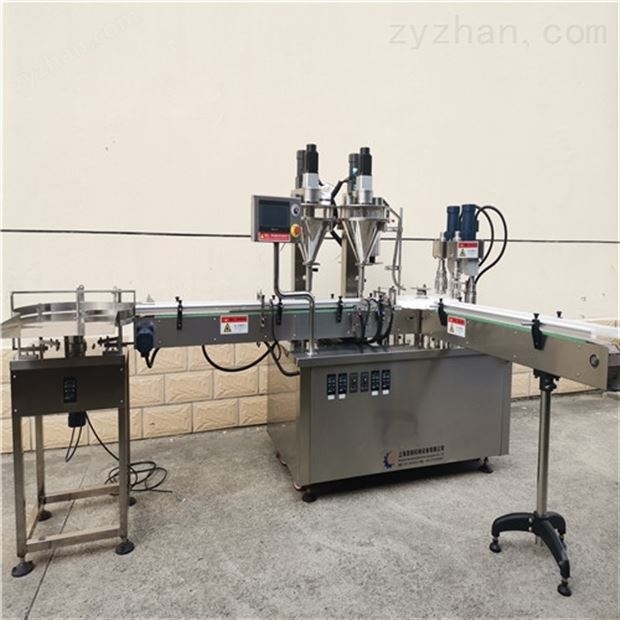
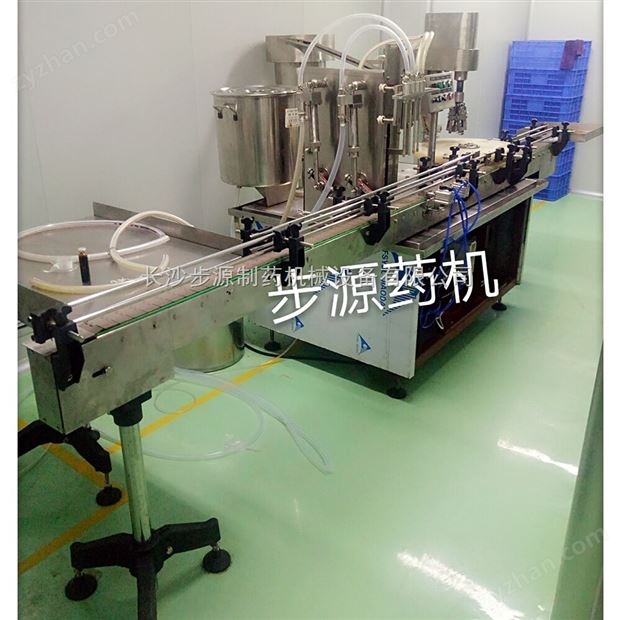
半自動(dòng)栓劑灌封機(jī)是針對(duì)醫(yī)藥栓劑�����、肛腸栓��、陰道栓�����、獸藥栓劑等小批量生產(chǎn)開(kāi)發(fā)的專用設(shè)備�,集成膜帶成型����、藥液灌注、冷卻凝固�����、熱封裁切功能于一體�����,相比全自動(dòng)大型生產(chǎn)線結(jié)構(gòu)更緊湊、操作更簡(jiǎn)便�����,適合醫(yī)院制劑室����、中小藥企、科研試制及小批量多品種栓劑生產(chǎn)場(chǎng)景使用��。
膜帶供送與空殼成型
人工將栓劑專用復(fù)合膜卷安裝在放卷輥上��,牽引膜帶平整穿過(guò)導(dǎo)向輥進(jìn)入成型工位��。成型模具帶有與栓劑外形匹配的型腔�,在溫控加熱作用下��,膜片受熱軟化后被吸塑或壓制成型�,形成一排排開(kāi)口朝上的空栓劑殼,相鄰栓殼之間保留連接邊��,構(gòu)成連續(xù)的栓帶��。
栓帶隨輸送機(jī)構(gòu)步進(jìn)向前移動(dòng)����,膜帶張力通過(guò)調(diào)節(jié)結(jié)構(gòu)保持平穩(wěn)����,避免成型時(shí)膜帶拉伸變形或走偏�����。成型后的空栓殼形狀規(guī)整����,厚度均勻,為后續(xù)灌注藥液提供容納空間��。
恒溫定量灌注
設(shè)備頂部設(shè)置恒溫儲(chǔ)液料斗�����,將混有藥物的栓劑基質(zhì)維持在適宜的熔融溫度����,保持良好流動(dòng)性,防止基質(zhì)提前凝固堵塞管路����。當(dāng)成型好的空栓殼運(yùn)行到灌注工位時(shí)�����,定量灌注針頭對(duì)準(zhǔn)每個(gè)栓殼開(kāi)口�,按照設(shè)定容量將熔融基質(zhì)精準(zhǔn)注入空殼內(nèi)�,每枚栓劑的裝量可通過(guò)計(jì)量機(jī)構(gòu)調(diào)節(jié),保證單枚劑量準(zhǔn)確��。
灌注過(guò)程出料平穩(wěn)���,避免藥液濺出污染封邊區(qū)域�,保障后續(xù)封口密封可靠����。完成灌注的栓帶隨輸送機(jī)構(gòu)向前進(jìn)入下一工位。

冷卻固化工序
灌注了熔融藥液的栓帶進(jìn)入冷卻通道����,通道內(nèi)通過(guò)風(fēng)冷或冷水循環(huán)制冷��,讓栓帶在勻速通過(guò)過(guò)程中逐步降溫���,栓劑基質(zhì)從熔融狀態(tài)充分凝固變硬�����。冷卻溫度與通道長(zhǎng)度經(jīng)過(guò)適配�����,保證栓劑到達(dá)封口工位時(shí)已定型��,避免封口階段未凝固藥液受壓溢出污染封邊����。
冷卻過(guò)程不直接接觸栓劑表面,不會(huì)破壞栓體外形�,基質(zhì)凝固過(guò)程中體積收縮均勻,成型后的栓劑外形飽滿規(guī)整�。
熱合封口工序
凝固后的栓帶運(yùn)行至封口工位,熱封模具下壓�,將栓殼開(kāi)口處的兩層膜帶熱壓粘合,形成一圈緊密的密封邊��,將藥物可靠封閉在栓殼內(nèi)部�。熱封溫度與壓力可根據(jù)膜材材質(zhì)靈活調(diào)節(jié),保證膜材粘合牢固����,封邊平整無(wú)虛封��,避免栓劑在儲(chǔ)存運(yùn)輸過(guò)程中滲漏����。
封口同時(shí)�����,模具在相鄰栓粒之間壓上易撕分切痕���,既方便后續(xù)裁切分離�����,也方便使用時(shí)沿痕掰取單粒栓劑�。
沖切分粒與成品輸出
連續(xù)的密封栓帶最后運(yùn)行至裁切工位�����,裁切模具按設(shè)定規(guī)格(單?;蚨嗔_B排)將栓帶沖切分離,成型的獨(dú)立栓劑或連排栓劑從出料口滑落至接料盤�����,完成整個(gè)灌封流程���。
整機(jī)由控制系統(tǒng)協(xié)調(diào)各工位的步進(jìn)動(dòng)作�、溫度參數(shù)與灌注劑量����,操作面板可直觀設(shè)置運(yùn)行參數(shù),操作邏輯簡(jiǎn)潔�����。設(shè)備體積緊湊占地小��,更換不同型腔模具即可適配不同規(guī)格�、不同形狀的栓劑生產(chǎn),日常清潔維護(hù)方便��,換產(chǎn)靈活���,是小批量栓劑生產(chǎn)與試制場(chǎng)景經(jīng)濟(jì)實(shí)用的專用工藝設(shè)備�����。


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan
 直播中
 直播中
 預(yù)告



 哈巴河县|
瓦房店市|
太原市|
武隆县|
沁水县|
江油市|
兰溪市|
汨罗市|
文山县|
平凉市|
通榆县|
永康市|
阳春市|
综艺|
和林格尔县|
阿拉善左旗|
英德市|
吐鲁番市|
孟州市|
永昌县|
吴堡县|
昭觉县|
道孚县|
民权县|
东明县|
临桂县|
华池县|
松潘县|
广丰县|
盘山县|
乌苏市|
微博|
萨嘎县|
乐业县|
瓮安县|
乐安县|
金山区|
贡山|
岳池县|
开化县|
江达县|