操作前先做好基礎(chǔ)準(zhǔn)備�,將壓片機(jī)放置在穩(wěn)固的水平工作臺(tái)上,確認(rèn)設(shè)備四周留有充足操作空間,工作區(qū)域光照充足�,能清晰看清壓力表盤(pán)的指針讀數(shù)。先確認(rèn)無(wú)負(fù)載狀態(tài)下壓力表指針歸零�����,檢查手柄轉(zhuǎn)動(dòng)順暢無(wú)異常阻力��,上下壓桿對(duì)中良好無(wú)明顯偏移�����,所有緊固螺栓都處于擰緊狀態(tài)�。同時(shí)提前清潔配套模具的內(nèi)壁,確認(rèn)模具表面無(wú)劃痕����、銹蝕或殘留樣品,模具尺寸與壓片機(jī)適配�����,再根據(jù)待壓制粉末的特性完成物料預(yù)處理��,比如過(guò)篩去除大顆粒���、適當(dāng)干燥調(diào)整濕度�,必要時(shí)添加助流劑改善流動(dòng)性���。
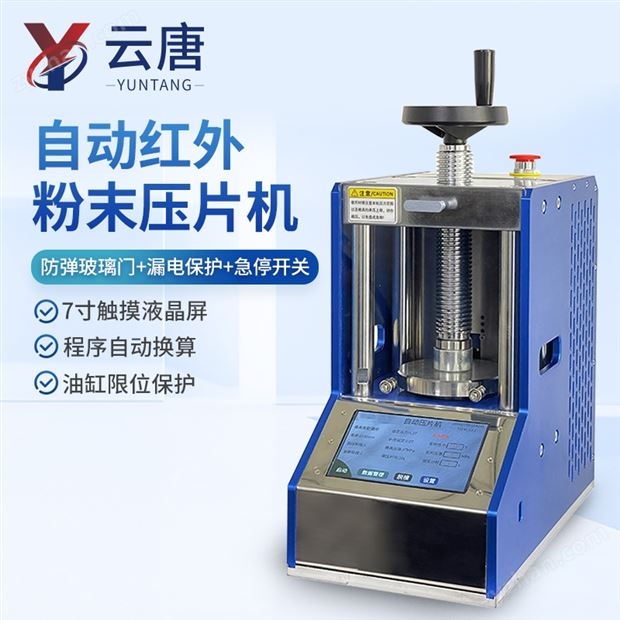
正式操作時(shí)�����,先將設(shè)備上的注油孔螺釘適當(dāng)松開(kāi)一點(diǎn)����,避免油缸無(wú)法吸入液壓油影響上壓����。把組裝好的模具平穩(wěn)放在壓片機(jī)工作臺(tái)的中心位置,確保和壓桿完全對(duì)中��,隨后向下旋動(dòng)絲杠����,讓絲杠的螺紋全部進(jìn)入上板,將模具輕輕固定住����,不要過(guò)度擰緊以免模具偏移。接著順時(shí)針擰緊設(shè)備的放油閥,之后勻速搖動(dòng)手動(dòng)壓把開(kāi)始緩慢加壓����,操作過(guò)程中視線與壓力表指針保持垂直,準(zhǔn)確讀取壓力數(shù)值����,全程保持加壓節(jié)奏均勻,避免快速大幅度轉(zhuǎn)動(dòng)手柄�,接近目標(biāo)壓力時(shí)進(jìn)一步放慢操作速度,精準(zhǔn)控制壓力在工藝要求的范圍內(nèi)�。
達(dá)到所需壓力后保持一段時(shí)間完成保壓,讓粉末充分成型���,之后逆時(shí)針緩慢擰開(kāi)放油閥釋放壓力��,待壓力完全卸除后�,向上旋動(dòng)絲杠���,從壓片機(jī)中取出模具����。如果需要退模��,就拿掉模具底座�,在底座位置放上配套的退模套,將模具反向放置在壓片機(jī)中心����,用絲杠頂住退模套緩慢旋動(dòng),就能把成型的樣品片從模具內(nèi)平穩(wěn)頂出�����,樣品完全退出后立刻停止操作,避免油缸活塞超出規(guī)定行程�。
操作全部完成后�,及時(shí)用軟布擦拭設(shè)備表面���,用專(zhuān)用刷子清理模具槽內(nèi)的殘留物料�����,在絲杠部位加注少量潤(rùn)滑油���,避免部件生銹影響后續(xù)使用����。如果是新機(jī)器或長(zhǎng)時(shí)間未使用的設(shè)備����,正式壓制前可以先稍緊放油閥���,空壓幾次再卸荷����,重復(fù)幾次讓液壓系統(tǒng)充分排氣���,就能保證后續(xù)運(yùn)行狀態(tài)穩(wěn)定���。
 服務(wù)咨詢(xún)微信


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan
 直播中
 直播中
 預(yù)告




 新河县|
来凤县|
科技|
潼关县|
兰州市|
松滋市|
曲靖市|
鄂托克旗|
碌曲县|
三河市|
太保市|
灵武市|
乌鲁木齐市|
桃江县|
祁门县|
靖安县|
登封市|
沧州市|
天祝|
那坡县|
南宁市|
淳安县|
青阳县|
台安县|
宕昌县|
南涧|
象州县|
林西县|
南充市|
齐齐哈尔市|
罗定市|
屯门区|
柘城县|
台湾省|
黄浦区|
永胜县|
灵石县|
天峻县|
兰西县|
彝良县|
额济纳旗|