在制藥與保健食品固體制劑生產(chǎn)流程中��,瓶裝計(jì)數(shù)分裝是銜接制劑成品與外包裝的關(guān)鍵工序����,傳統(tǒng)人工數(shù)粒模式,容易受人員疲勞�����、操作狀態(tài)波動(dòng)帶來錯(cuò)數(shù)�、漏數(shù)問題,同時(shí)人員直接接觸物料��,也會(huì)對(duì)車間潔凈管控帶來一定壓力����,全自動(dòng)膠囊數(shù)粒瓶裝線作為連續(xù)化瓶裝生產(chǎn)的配套設(shè)備,能夠完成從空瓶輸送����、物料計(jì)數(shù)灌裝��,到對(duì)接下游旋蓋��、封口�����、貼標(biāo)工序的整套流水線作業(yè)�,適配工廠大批量瓶裝生產(chǎn)場(chǎng)景��。
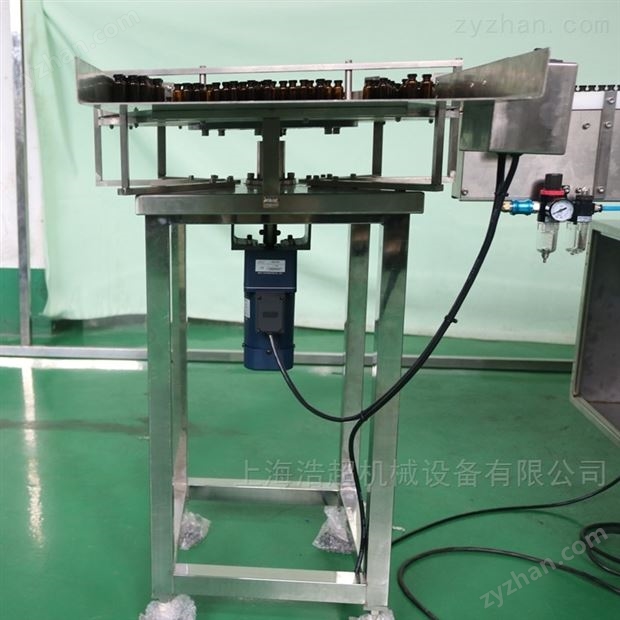
整套設(shè)備整機(jī)主體采用304不銹鋼材質(zhì)制造��,所有和物料發(fā)生接觸的構(gòu)件都經(jīng)過拋光處理��,設(shè)備結(jié)構(gòu)設(shè)計(jì)規(guī)避積料縫隙�����,構(gòu)件拆裝流程簡(jiǎn)便����,生產(chǎn)結(jié)束后的清洗作業(yè)可以快速開展�,減少物料殘留���,以此降低不同批次物料之間發(fā)生交叉污染的可能性,設(shè)備整體構(gòu)造可以匹配GMP生產(chǎn)規(guī)范要求����。從設(shè)備主體結(jié)構(gòu)來看,主要由入口料斗�����、電磁振動(dòng)送料板���、光電感應(yīng)計(jì)數(shù)組件�、出料口�、輸送軌道、觸控操作系統(tǒng)以及急停保護(hù)組件構(gòu)成����,輸送軌道側(cè)邊配置調(diào)速開關(guān),操作人員可以根據(jù)瓶型規(guī)格����、生產(chǎn)節(jié)拍的實(shí)際需求,對(duì)軌道輸送速度做調(diào)節(jié)��,也可以完成軌道啟停控制���,設(shè)備底部配置可調(diào)底腳�,能夠適配車間地面工況����,保障整機(jī)運(yùn)行過程的穩(wěn)定性。

設(shè)備依靠光電感應(yīng)計(jì)數(shù)完成物料統(tǒng)計(jì)工作��,物料投入料斗后���,通過電磁振動(dòng)板的有序振動(dòng)���,將堆疊成團(tuán)的膠囊、片劑��、丸劑分散開�����,物料依次通過計(jì)數(shù)通道����,每一件物料經(jīng)過光電感應(yīng)區(qū)域時(shí),會(huì)觸發(fā)感應(yīng)信號(hào)��,控制系統(tǒng)捕捉信號(hào)完成計(jì)數(shù)統(tǒng)計(jì)���,當(dāng)計(jì)數(shù)總量達(dá)到預(yù)先設(shè)定灌裝數(shù)量�,設(shè)備執(zhí)行落料灌裝�,空瓶經(jīng)由輸送軌道輸送至出料口下方完成接料,隨后輸送軌道將灌裝完成的瓶體向下游工位轉(zhuǎn)運(yùn)�,接續(xù)下一只空瓶的灌裝循環(huán)。設(shè)備內(nèi)部設(shè)置緩沖結(jié)構(gòu)�,物料下落流轉(zhuǎn)過程動(dòng)作柔和,降低藥片崩裂�����、膠囊表面刮花破損的概率���,減少物料損耗���,適配易受外力損傷的固體制劑產(chǎn)品生產(chǎn)。
全自動(dòng)膠囊數(shù)粒瓶裝線的人機(jī)交互依托觸控屏幕實(shí)現(xiàn)��,灌裝數(shù)量、軌道速度��、振動(dòng)強(qiáng)度等各類生產(chǎn)參數(shù)都可以在屏幕界面直接完成設(shè)定��,操作人員經(jīng)過基礎(chǔ)培訓(xùn)就可以開展日常操作����。設(shè)備的物料兼容范圍較廣,既可以適配不同規(guī)格軟硬膠囊����,也可以處理素片、糖衣片���、異形片劑以及各類丸劑產(chǎn)品�,當(dāng)企業(yè)需要切換生產(chǎn)品種時(shí)�����,大多只需要在系統(tǒng)內(nèi)調(diào)整對(duì)應(yīng)參數(shù)���,不需要開展大規(guī)模配件更換工作�。輸送軌道寬度同樣支持調(diào)節(jié)��,可以適配多種規(guī)格的方形、圓形塑料藥瓶�,瓶體更換調(diào)試的工作量得到縮減����,適合多品種輪番生產(chǎn)的車間工況。
在日常生產(chǎn)運(yùn)行階段�����,設(shè)備自帶故障提示功能��,如果生產(chǎn)過程出現(xiàn)漏料等異常工況�����,觸控屏幕會(huì)輸出提示信息��,便于現(xiàn)場(chǎng)人員定位故障點(diǎn)位�����,開展排查處置��。除生產(chǎn)過程管控之外�����,規(guī)范化的日常維護(hù)保養(yǎng),是保障設(shè)備長期穩(wěn)定運(yùn)行的重點(diǎn)��。每日生產(chǎn)結(jié)束后�����,需要拆卸接觸物料的部件����,開展清洗作業(yè),清除殘留藥粉���、顆粒���,清洗完成確認(rèn)干燥后再進(jìn)行回裝,避免殘留物料受潮變質(zhì)�����,對(duì)后續(xù)產(chǎn)品造成影響���。需要定期檢查光電感應(yīng)器表面狀態(tài)���,藥粉附著會(huì)影響感應(yīng)識(shí)別效果��,要按照規(guī)范對(duì)感應(yīng)組件做清潔擦拭���;同時(shí)檢查輸送軌道傳動(dòng)組件��,查看連接件緊固狀態(tài)�����,對(duì)運(yùn)動(dòng)部位按照保養(yǎng)規(guī)程做潤滑處理����。氣源供給壓力需要維持在設(shè)備要求區(qū)間,供氣管路定期排查有無漏氣情況���。設(shè)備開機(jī)正式投產(chǎn)之前��,應(yīng)當(dāng)開展試機(jī)校驗(yàn)�����,抽取灌裝完成的樣品核對(duì)計(jì)數(shù)結(jié)果���,確認(rèn)狀態(tài)正常再啟動(dòng)正式批量生產(chǎn)���。設(shè)備出廠階段會(huì)完成整機(jī)試機(jī)檢驗(yàn),現(xiàn)場(chǎng)安裝調(diào)試環(huán)節(jié)���,可依托線上或者上門的方式完成操作�、保養(yǎng)�����、簡(jiǎn)易故障處置的技術(shù)交底����,幫助車間人員掌握設(shè)備全周期使用要點(diǎn),保障產(chǎn)線連續(xù)運(yùn)行�����。
整套數(shù)粒瓶裝線可以完整對(duì)接理瓶機(jī)���、干燥劑塞入機(jī)��、旋蓋機(jī)�����、封口機(jī)���、貼標(biāo)機(jī)構(gòu)成完整瓶裝流水線�����,空瓶經(jīng)過理瓶整理有序送入數(shù)粒工位,灌裝結(jié)束后依次完成干燥劑投放���、旋蓋密封��、瓶口封口���、瓶體貼標(biāo),實(shí)現(xiàn)固體制劑瓶裝全流程自動(dòng)化作業(yè)�����,減少人工介入環(huán)節(jié)����,提升整套包裝工序的作業(yè)效率�。


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan
 直播中
 直播中
 直播中



 东源县|
阿拉善盟|
万州区|
台江县|
辛集市|
吉木乃县|
汽车|
二连浩特市|
广德县|
大洼县|
闸北区|
增城市|
连江县|
兴安盟|
焦作市|
勐海县|
海盐县|
深水埗区|
裕民县|
临沧市|
稻城县|
多伦县|
江源县|
七台河市|
万载县|
湄潭县|
延长县|
景宁|
十堰市|
宜章县|
上饶市|
正镶白旗|
翼城县|
静乐县|
墨竹工卡县|
噶尔县|
靖州|
三穗县|
微山县|
开鲁县|
贺兰县|