手機訪問更快捷
更多流量 更易傳播
隨時掌握行業(yè)動態(tài)
產(chǎn)品推薦:原料藥機械|制劑機械|藥品包裝機械|制冷機械|飲片機械|儀器儀表|制藥用水/氣設備|通用機械
技術
制藥網(wǎng)>技術中心>技術原理>正文
天水寶元制藥機械有限公司
17沖旋轉式壓片機壓片演示
真空控制器 VC 300 操作演示
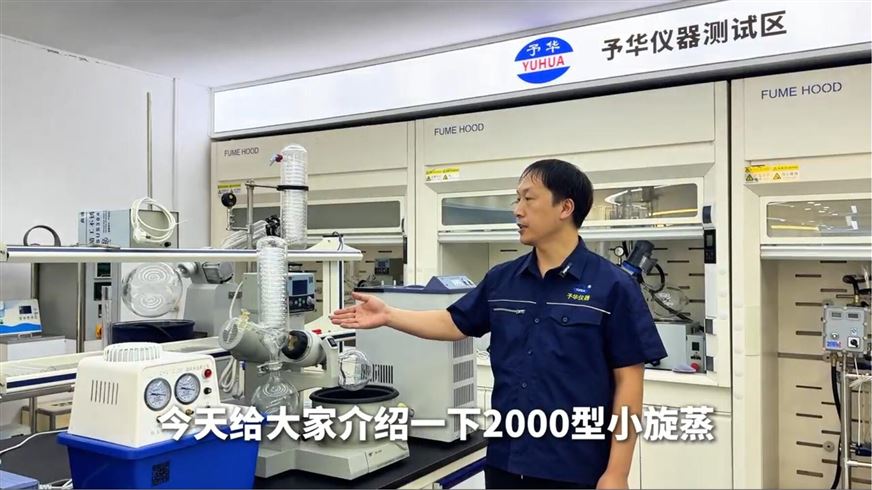
2000型小型旋轉蒸發(fā)儀
產(chǎn)品推薦
冷凝制丸機
WL-08 全自動制丸機水丸蜜丸搓丸機小型藥丸機
DZ-2B 小型全自動制丸機
ZMW2000-V 小型雙輪全自動制丸機
二手中藥制丸機
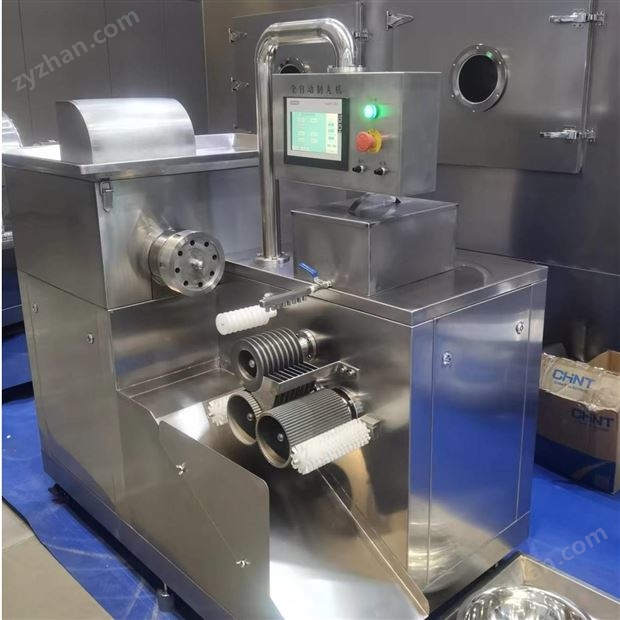
全自動制丸機
歡迎聯(lián)系我
免責聲明
廣播電視節(jié)目經(jīng)營許可證
互聯(lián)網(wǎng)藥品信息服務資格證書
醫(yī)療器械網(wǎng)絡交易服務第三方平臺備案憑證
ICP備案號:浙B2-20100369
浙公網(wǎng)安備 33010602000006號
服務咨詢:0571-87759679 QQ:652787579
采購服務:15857110060(微信同號) QQ:2861342245
展會合作:0571-89719776 QQ:357275273
投訴熱線:0571-87759679 QQ:652787579
客服熱線:0571-87209770 QQ:652790304
手機/微信:13675870512
安卓版制藥通APP
(不支持蘋果手機)
制藥網(wǎng)手機版
產(chǎn)品

 手機版
 制藥網(wǎng)手機版
 制藥網(wǎng)小程序
 官方微信
 公眾號:zyzhan
 預告
 預告
 預告





 和静县|
天祝|
神农架林区|
黑河市|
门源|
无极县|
团风县|
中山市|
桐城市|
枝江市|
万盛区|
上林县|
广东省|
安丘市|
吉水县|
永顺县|
内黄县|
鄱阳县|
万荣县|
文安县|
英吉沙县|
板桥市|
宜阳县|
吉水县|
汝城县|
吉水县|
锦屏县|
阜新市|
谷城县|
黄梅县|
桃园市|
台北市|
镇赉县|
新乡市|
平邑县|
县级市|
寿光市|
姜堰市|
五河县|
石城县|
朝阳市|